Resumo:A tecnologia de resfriamento termoelétrico tornou-se indispensável para o gerenciamento térmico em microeletrônica, comunicações ópticas e dispositivos médicos. No entanto, o limite máximo de desempenho de qualquer módulo TEC é determinado, em última análise, pelo seu material. Este artigo examina por queMateriais Termoelétricos Extrudadossurgiram como uma alternativa superior aos lingotes convencionais de fusão por zona, com foco em sua microestrutura de textura densa, resistência mecânica aprimorada e capacidade crítica de suportar espessuras de cavacos de até 0,2 mm. Através de análises comparativas de processos de fabricação, dados de propriedades mecânicas e estudos de casos de aplicação, a discussão demonstra como a tecnologia de extrusão preenche o compromisso de longa data entre eficiência termoelétrica e robustez mecânica.
- O que diferencia os materiais termoelétricos extrudados das alternativas de fusão por zona?
- Como o processo de extrusão cria uma estrutura texturizada densa?
- Por que as propriedades mecânicas determinam o tamanho mínimo de um módulo TEC
- O limite de 0,2 mm: possibilitando a fabricação de chips ultrafinos
- Aplicações que exigem materiais termoelétricos extrudados
- Do Lingote ao Módulo: Capacidade de Fabricação e Controle de Qualidade
- Perguntas frequentes
O que diferencia os materiais termoelétricos extrudados das alternativas de fusão por zona?
A escolha entre extrusão e fusão por zona não é apenas uma questão de preferência de produção. Ele determina todo o fluxo de trabalho de fabricação subsequente para resfriadores termoelétricos – desde como os lingotes são cortados em wafers, até quão finos esses wafers podem ser moídos, até quantos sobrevivem ao estágio de corte em cubos sem fraturar.
A fusão por zona tem sido a referência para a produção de monocristais à base de Bi₂Te₃ de alta pureza. O processo de solidificação direcional alinha os grãos ao longo do eixo de crescimento, proporcionando excelente mobilidade do transportador. No entanto, este mesmo alinhamento cria uma vulnerabilidade estrutural. Os cristais de Bi₂Te₃ clivam facilmente ao longo do plano basal, o que significa que durante o corte, desbaste e montagem, o material está sujeito a lascas e delaminação – especialmente quando a espessura alvo cai abaixo de 0,5 mm.
O processamento de extrusão segue um caminho fundamentalmente diferente. A partir de pós ligados mecanicamente ou pré-prensados, o material é forçado através de uma matriz a temperatura elevada, submetendo-o a severas deformações plásticas. Esta deformação não molda simplesmente o material; ele reconstrói a arquitetura interna de grãos. O resultado é um corpo denso e de granulação fina com uma textura cristalográfica controlada - que mantém as vantagens do transporte anisotrópico do Bi₂Te₃ enquanto melhora drasticamente a integridade mecânica.
A consequência prática é significativa. Onde lingotes fundidos por zona podem produzir desempenho aceitável em módulos TEC padrão com alturas de perna de 1,0–1,5 mm, os materiais produzidos por extrusão abrem a porta para arquiteturas de módulo que antes eram impraticáveis: micro-TECs com alturas de perna de 0,2 mm, cascatas de vários estágios que exigem consistência dimensional precisa em cada elemento e soluções de resfriamento adjacentes de filme fino para dispositivos fotônicos.
Como o processo de extrusão cria uma estrutura texturizada densa?
Compreender a transformação microestrutural durante a extrusão é essencial para compreender por que esses materiais se comportam de maneira diferente no processamento posterior. O mecanismo está enraizado na recristalização dinâmica – um processo em que os grãos nucleam e crescem novamente enquanto o material ainda está em deformação.
Refinamento de grãos por meio de deformação plástica
Durante a extrusão a quente, a peça sofre intensa tensão de cisalhamento ao passar pela matriz. Esta energia de deformação impulsiona a recristalização dinâmica, substituindo a estrutura original de grãos grossos por uma rede de grãos refinada, equiaxial ou ligeiramente alongada. Pesquisas sobre compostos à base de Bi₂Te₃ tipo p fabricados por extrusão a quente demonstraram que a velocidade de extrusão governa diretamente o equilíbrio entre a recristalização e o crescimento do grão. A uma velocidade controlada de 1,0 mm/min, tamanhos médios de grãos tão finos quanto 1,53 μm podem ser alcançados, acompanhados por uma alta densidade de contornos de grãos de baixo ângulo.
Esses limites de baixo ângulo são críticos. Ao contrário dos limites de alto ângulo, que dispersam os portadores de carga e degradam a condutividade elétrica, os limites de baixo ângulo preservam a mobilidade dos portadores e ainda contribuem para o espalhamento de fônons - suprimindo assim a condutividade térmica da rede. Esta dupla função é o que permite que os materiais extrudados mantenham o desempenho termoelétrico competitivo com os equivalentes fundidos por zona, ao mesmo tempo que ganham resistência mecânica substancial.
Controle de textura e gerenciamento de anisotropia
Bi₂Te₃ é um material em camadas e suas propriedades termoelétricas são fortemente anisotrópicas. A direção no plano (perpendicular ao eixo c) exibe uma mobilidade de portadora muito maior do que a direção do plano cruzado. O processamento de extrusão explora esta anisotropia alinhando o eixo C preferencialmente ao longo da direção de extrusão, criando o que é conhecido como textura de fibra.
O grau de textura é quantificado pelo fator de orientação F, que varia de 0 (aleatório) a 1 (perfeitamente alinhado). Através do controle cuidadoso da temperatura e velocidade de extrusão, valores F de 0,28–0,41 foram alcançados em materiais do tipo p. Para Bi₂Te₃ tipo n, o alinhamento da direção de extrusão com a textura inicial no plano demonstrou pelo menos dobrar o grau de textura, produzindo mobilidades de portador em temperatura ambiente de 263 cm²V⁻¹s⁻¹ e fatores de potência aproximando-se de 47,3 μWcm⁻¹K⁻².
Comparação de estruturas internas
| Item de comparação | Materiais Extrudados Bi₂Te₃-Sb₂Te₃ | Materiais de fusão de zona tradicional |
|---|---|---|
| Estrutura Interna | Estrutura texturizada densa | Estrutura cristalina direcional |
| Processamento Mecânico | Maior resistência durante corte e desbaste | Mais sensível a defeitos relacionados à clivagem |
| Fabricação de cavacos finos | Suporta componentes TEC finos de 0,2 mm | Mais difícil para processamento ultrafino |
| Consistência Material | Uniformidade de textura controlada | Dependente das condições de crescimento do cristal |
| Aplicações | Micro TEC, TEC multiestágio, resfriamento de precisão | Aplicações TEC convencionais |
Por que as propriedades mecânicas determinam o tamanho mínimo de um módulo TEC
No projeto de resfriadores termoelétricos, uma relação simples determina o quão pequeno um módulo pode se tornar: a altura mínima da perna é limitada pela resistência mecânica do material. Uma perna termoelétrica que seja muito fina para sua área de seção transversal irá fraturar durante a soldagem, corte em cubos ou ciclagem térmica. Esta não é uma preocupação teórica – é o principal gargalo na miniaturização da TEC.
O processo de extrusão aborda diretamente esta restrição. Ao refinar o tamanho do grão e introduzir discordâncias de alta densidade, a extrusão aumenta substancialmente a resistência à compressão e ao cisalhamento em comparação com o material fundido por zona.
Perfis de propriedades mecânicas tipo N e tipo P
| Propriedade Mecânica | Material tipo N | Material tipo P |
|---|---|---|
| Resistência à Compressão (MPa) | 54.0 | 66.0 |
| Resistência ao cisalhamento (MPa) | 16.0 | 21.0 |
| Módulo de Young (GPa) | 47.0 | 42.0 |
| Razão de Poisson | 0.30 | 0.30 |
Esses valores representam uma margem substancial sobre o que normalmente é necessário para o processamento de cavacos finos. Para fins de contexto, compostos à base de Bi₂Te₃ tipo p extrudados a quente foram relatados com resistências à compressão atingindo 189–226 MPa e resistências à flexão de 126–139 MPa dependendo das condições de extrusão. Essas propriedades aprimoradas são o que tornam viável o corte de micropartículas com dimensões tão pequenas quanto 100 × 100 × 200 μm³ sem fratura.
Confiabilidade do Ciclismo Térmico
A resistência mecânica também governa a confiabilidade a longo prazo sob ciclos térmicos. Quando um módulo TEC opera, as pernas termoelétricas passam por repetidos ciclos de aquecimento e resfriamento. Os limites dos grãos atuam como pontos fracos onde as microfissuras podem nuclear e se propagar. A estrutura de granulação fina e densamente ligada produzida por extrusão distribui as tensões térmicas de maneira mais uniforme do que a estrutura cristalina propensa à clivagem do material fundido por zona, melhorando a resistência à fadiga cíclica.
O limite de 0,2 mm: possibilitando a fabricação de chips ultrafinos
A capacidade de processar material termoelétrico com espessura de 0,2 mm não é apenas uma curiosidade de fabricação – é a tecnologia que permite uma nova geração de dispositivos de resfriamento compactos. Nessa espessura, uma perna termoelétrica tem uma relação altura/largura que se aproxima de 1:1 para geometrias típicas de elementos, o que significa que a carga estrutural durante a montagem é predominantemente de compressão em vez de flexão.
Três fatores tornam a extrusão o processo que permite este regime de espessura.
Sensibilidade de clivagem reduzida
O Bi₂Te₃ derretido na zona cliva prontamente ao longo do plano basal. Quando um wafer é afinado abaixo de aproximadamente 0,5 mm, mesmo pequenas tensões de manuseio podem iniciar fissuras de clivagem que se propagam por todo o elemento. O processo de extrusão interrompe esse caminho de clivagem, introduzindo grãos desorientados e limites de baixo ângulo que desviam a propagação de fissuras. O resultado é um material que pode tolerar o abuso mecânico de corte em cubos, montagem pick-and-place e soldagem sem fratura catastrófica.
Textura controlada para corte consistente
Em módulos TEC multielementos, cada perna deve ter características elétricas e térmicas quase idênticas. Se a orientação da textura variar de elemento para elemento, o desempenho de resfriamento do módulo se tornará imprevisível. A extrusão produz lingotes com textura uniforme ao longo de seu comprimento, garantindo que elementos cortados em diferentes posições dentro do mesmo lingote apresentem propriedades consistentes. Esta consistência é particularmente importante em configurações TEC de múltiplos estágios, onde centenas de elementos devem operar em equilíbrio térmico.
Compatibilidade de equipamentos de processamento
A resistência mecânica do material extrudado também afeta a seleção do equipamento posterior. Como o material resiste ao lascamento, os fabricantes podem usar taxas de alimentação mais altas durante o wafer e o corte em cubos, reduzindo o tempo e o custo de processamento. Da mesma forma, os sistemas automatizados de coleta e colocação podem lidar com elementos mais finos com menor risco de quebra, permitindo linhas de montagem de maior produtividade.
Aplicações que exigem materiais termoelétricos extrudados
As vantagens técnicas da extrusão se traduzem em benefícios tangíveis em diversos domínios de aplicação onde elementos termoelétricos finos e confiáveis são essenciais.
Comunicação óptica e resfriamento de diodo laser
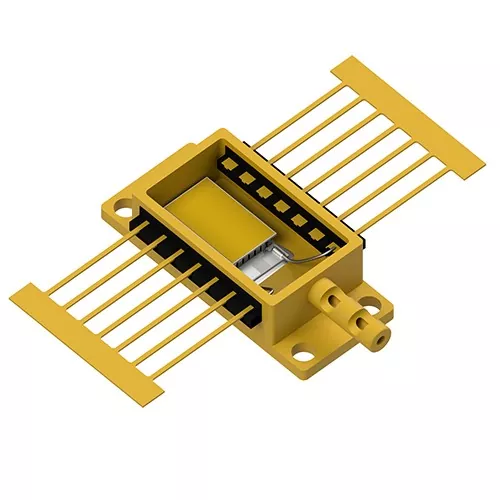
Transceptores ópticos e diodos laser são extremamente sensíveis à temperatura. O desvio do comprimento de onda, a potência de saída reduzida e a degradação acelerada resultam de um controle térmico inadequado. Nos módulos ópticos 5G, por exemplo, os resfriadores termoelétricos devem manter as temperaturas dos chips do laser dentro de tolerâncias rígidas enquanto cabem em embalagens medidas em milímetros.
A capacidade de chip fino de 0,2 mm atende diretamente a esse requisito. Materiais termoelétricos à base de Bi₂Te₃ extrudados a quente foram validados em aplicações de módulos ópticos, demonstrando controle eficaz de temperatura de chip fotônico com potencial para integração em sistemas de comunicações, laser e infravermelho. A alta resistência à compressão do material garante que as pernas termoelétricas sobrevivam aos processos de soldagem e montagem usados na fabricação do transceptor, onde incompatibilidades de expansão térmica fraturariam materiais mais fracos.
Estruturas TEC de vários estágios
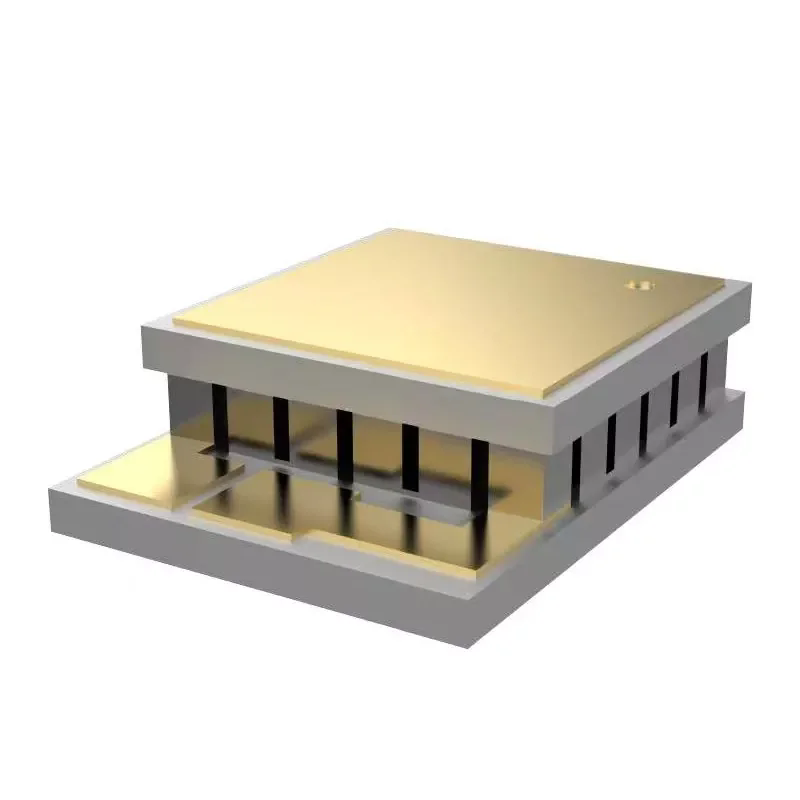
Os resfriadores termoelétricos de múltiplos estágios empilham múltiplas camadas de elementos termoelétricos para atingir diferenciais de temperatura que um único estágio não consegue alcançar. Cada estágio adicional aumenta a capacidade de bombeamento de calor e o ΔT alcançável, mas também introduz novos desafios mecânicos. Os elementos nos estágios superiores devem ser mais finos e devem manter consistência de desempenho com os elementos dos estágios inferiores.
A tecnologia de extrusão foi aplicada especificamente para fabricar pernas termoelétricas para resfriadores multiestágios de estado sólido operando em temperaturas de até aproximadamente 140 K. As propriedades mecânicas do material extrudado - particularmente sua resistência à fratura durante a montagem de estruturas multicamadas compactadas - são o que torna esses projetos em cascata fabricáveis.
Controle de temperatura médica e laboratorial
Os resfriadores termoelétricos são amplamente utilizados em sistemas de refrigeração médica, instrumentos de laboratório e equipamentos de pesquisa onde a regulação precisa da temperatura é crítica. As aplicações vão desde a manutenção da estabilidade dos reagentes em dispositivos de diagnóstico até o controle da temperatura da amostra em instrumentos analíticos.
Nessas configurações, o material termoelétrico deve oferecer desempenho térmico e confiabilidade a longo prazo. Os materiais extrudados Bi₂Te₃-Sb₂Te₃ oferecem a combinação necessária: desempenho termoelétrico próximo à temperatura ambiente comparável ao material fundido por zona, juntamente com durabilidade mecânica que garante operação estável durante milhares de ciclos térmicos.
Gestão Térmica Industrial e de Semicondutores
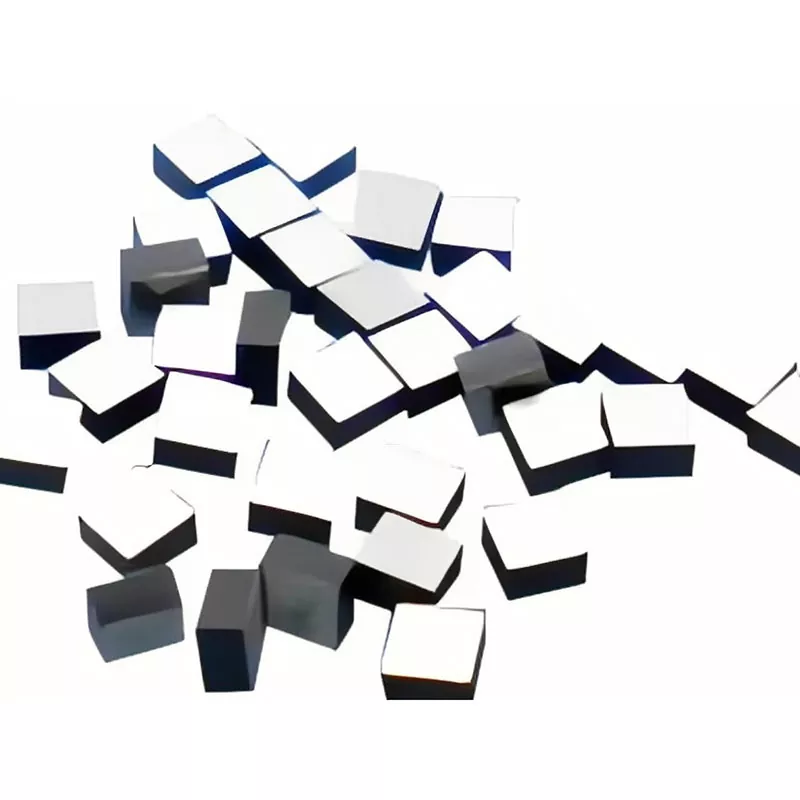
Lingotes extrudados de grande diâmetro — disponíveis em diâmetros de até 35 mm e comprimentos de 120 mm ou 240 mm — atendem à produção industrial de TEC onde são necessários elementos de resfriamento maiores. As aplicações incluem gerenciamento térmico localizado em equipamentos semicondutores, sistemas de resfriamento eletrônico e dispositivos de controle de temperatura industrial. A escalabilidade do processamento de extrusão permite que os fabricantes produzam lingotes em volumes que seriam impraticáveis com métodos de crescimento de cristal único.
Do Lingote ao Módulo: Capacidade de Fabricação e Controle de Qualidade
A produção de materiais termoelétricos extrudados requer uma abordagem de fabricação integrada que abrange a preparação do material, o processamento de extrusão, a fabricação de elementos e a montagem de módulos. Cada estágio deve ser controlado para manter as características microestruturais que conferem aos materiais extrusados suas vantagens de desempenho.
Preparação e Extrusão de Materiais
O processo começa com a preparação de composições de solução sólida de Bi₂Te₃-Sb₂Te₃, com controle cuidadoso da estequiometria e dos níveis de dopante para atingir o tipo e concentração de transportador desejados. O material preparado é então consolidado e extrusado sob condições controladas de temperatura e taxa de deformação. Os parâmetros de extrusão – temperatura, velocidade e taxa de redução – determinam o tamanho do grão, a intensidade da textura e a densidade do defeito, os quais influenciam as propriedades termoelétricas e mecânicas.
Processamento e montagem de elementos
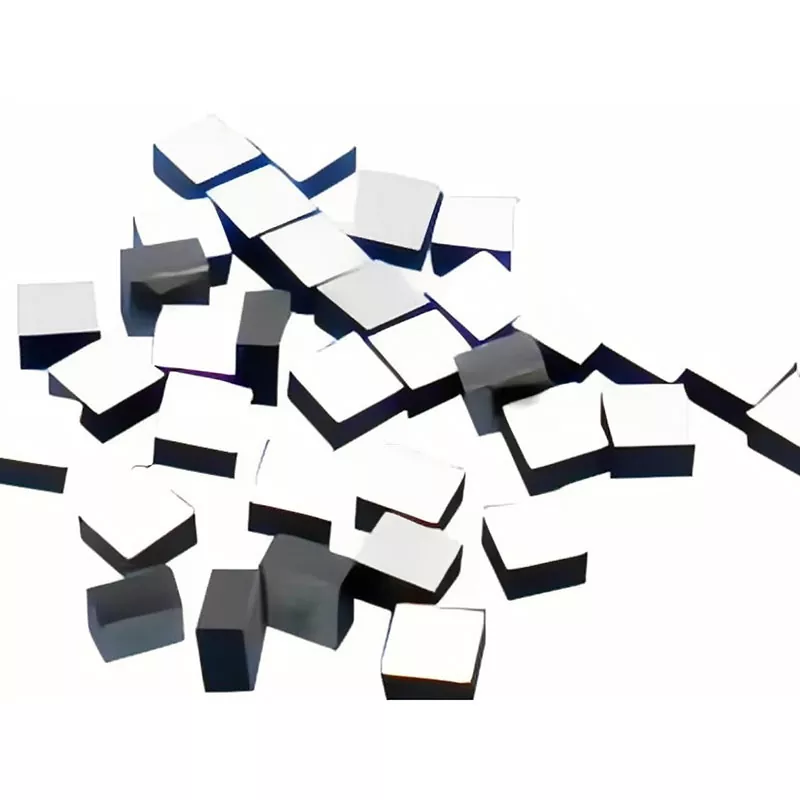
Após a extrusão, o lingote é processado em elementos termoelétricos por meio de wafering, corte em cubos e preparação de superfície. A resistência mecânica aprimorada do material extrudado permite um desbaste agressivo de até 0,2 mm e um corte preciso com alto rendimento. Os elementos são então metalizados, soldados e montados em módulos. A verificação de qualidade inclui inspeção dimensional, medição de propriedades elétricas e testes de desempenho térmico.
Equipamento de fabricação
Uma linha completa de produção de materiais e módulos termoelétricos extrudados inclui:
- Forno de imersão em estanho: Para revestimento de solda nas extremidades dos elementos
- Máquina de molde oscilante vibratório: Para posicionamento preciso do elemento
- Máquina de solda: Para interligação elétrica
- Forno: Para cura e tratamento térmico
- Máquina dispensadora: Para aplicação de adesivo
- Máquina de selagem automática: Para encapsulamento de módulo
- Máquina de corte: Para wafer e corte em cubos
- Máquina de solidificação: Para formação de juntas de solda
- Equipamento de solda por refluxo: Para soldagem de alta confiabilidade
- Máquina de impressão totalmente automática: Para padrões de metalização
Perguntas frequentes
Qual é a principal vantagem da extrusão sobre a fusão por zona para materiais termoelétricos?
A extrusão produz uma estrutura texturizada densa e de granulação fina que oferece resistência mecânica superior aos monocristais fundidos por zona. Essa vantagem de resistência permite o processamento em dimensões mais finas — até 0,2 mm — sem fratura durante o corte, desbaste ou montagem, ao mesmo tempo que mantém o desempenho termoelétrico competitivo com o material fundido por zona.
Os materiais termoelétricos extrudados podem corresponder ao desempenho termoelétrico dos monocristais?
Sim. Através da orientação controlada da textura e do refinamento dos grãos, os materiais extrudados à base de Bi₂Te₃ alcançam mobilidades de transportadores e fatores de potência comparáveis às amostras fundidas por zona. A estrutura de granulação fina também introduz espalhamento adicional de fônons que pode reduzir a condutividade térmica da rede, melhorando potencialmente o valor geral do mérito.
Quais espessuras de cavacos podem ser produzidas de forma confiável a partir de lingotes extrudados?
Os materiais extrudados Bi₂Te₃-Sb₂Te₃ suportam a fabricação de chips termoelétricos de até 0,2 mm de espessura. Essa capacidade é possibilitada pela resistência à compressão (54–66 MPa) e ao cisalhamento (16–21 MPa) do material, que fornecem integridade estrutural suficiente para processamento ultrafino e montagem automatizada.
Os materiais extrudados são adequados para configurações TEC de vários estágios?
Absolutamente. Os TECs de vários estágios exigem desempenho consistente em muitos elementos e durabilidade mecânica durante o empilhamento. A textura uniforme e a alta resistência mecânica dos materiais extrudados os tornam adequados para essas aplicações, e a tecnologia de extrusão foi aplicada especificamente para fabricar pernas para resfriadores de vários estágios operando em temperaturas de até ~140 K.
Quais dimensões de lingote estão disponíveis para materiais termoelétricos extrudados?
As dimensões padrão dos lingotes extrudados incluem comprimentos de 120 mm e 240 mm, com diâmetros de 25 mm, 30 mm e 35 mm. Essas dimensões suportam a produção de elementos micro-TEC e componentes de resfriamento industrial maiores.
Pronto para explorar como os materiais termoelétricos extrudados podem melhorar o rendimento da fabricação de TEC e permitir arquiteturas de dispositivos mais finos?
Contate-nos